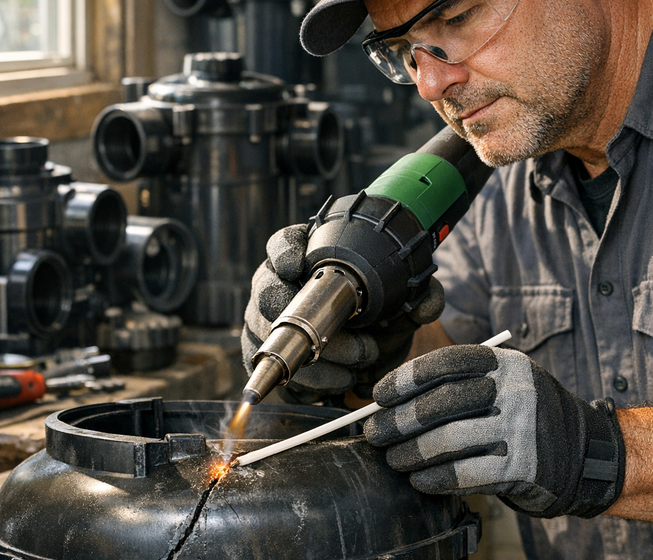

Una grieta en una depuradora de piscina rara vez aparece con dramatismo. No hay música de violines, no hay alarma roja, no hay espuma cinematográfica. Primero se ve una gota. Luego un hilillo. Después, ese pequeño brillo húmedo que parece decir: “tranquilo, solo estoy destruyendo tu cuarto técnico con discreción”. Y ahí entra en escena el soldador de plástico por aire caliente, una herramienta magnífica cuando se usa con criterio y una fábrica portátil de falsas esperanzas cuando se emplea como si fuera un secador de pelo con complejo de cirujano. 🔧💧
Las depuradoras de plástico inyectado —filtros compactos, prefiltros, cuerpos de bomba, válvulas selectoras, carcasas, tapas, colectores y piezas auxiliares— viven en un territorio incómodo: soportan presión hidráulica, productos químicos, radiación UV, vibraciones de bomba, cambios térmicos y, por supuesto, la fe del propietario en que “un poco de pegamento” arregla cualquier cosa. La realidad es más interesante. Y menos piadosa.
Este artículo explica, con enfoque técnico y práctico, cuándo tiene sentido utilizar un soldador de aire caliente para plástico en grietas de depuradoras, qué materiales admiten soldadura, qué temperaturas orientativas se manejan, cómo preparar la pieza, qué errores arruinan la reparación y, quizá lo más importante, cuándo conviene dejar la épica y sustituir el componente.
Contenido rápido
- Qué es la soldadura de plástico por aire caliente
- Materiales plásticos habituales en depuradoras de piscina
- Cuándo reparar una grieta y cuándo no
- Características de un buen soldador de aire caliente
- Procedimiento profesional paso a paso
- La grieta no siempre es el problema: hidráulica y presión
- Química del agua y envejecimiento del plástico
- Seguridad eléctrica, gases y pruebas de estanqueidad
- Preguntas frecuentes
Qué es un soldador de plástico por aire caliente y por qué no es “pegar”
La soldadura de plástico por aire caliente consiste en calentar simultáneamente la zona dañada y una varilla de aporte compatible hasta que ambas superficies alcanzan un estado termoplástico. No se trata de cubrir la grieta como quien tapa una mancha con pintura. La intención es fusionar material con material, creando una unión continua.
La diferencia entre pegar y soldar es profunda. El adhesivo se interpone; la soldadura integra. Uno confía en una capa ajena, la otra busca devolver al plástico cierta continuidad molecular. Es la diferencia entre poner una tirita sobre una rama rota y lograr que la madera vuelva a crecer. Claro que, en las depuradoras de piscina, los árboles no crecen y los plásticos fatigados tampoco rejuvenecen. Conviene recordarlo antes de prometer milagros.
En reparación de equipos de piscina, esta técnica se usa sobre todo en piezas de polipropileno PP, polietileno PE-HD, PVC rígido PVC-U y, con ciertas precauciones, ABS. Pero no todos los plásticos son soldables con facilidad, y no todas las grietas merecen ser reparadas. Una pieza sometida a presión interna no perdona la improvisación. El agua, que parece tan dócil en el vaso de la piscina, dentro de una carcasa presurizada se comporta como un animal paciente: espera el punto débil y empuja.
Materiales plásticos en depuradoras de inyección: leer la pieza antes de tocar la pistola
Las depuradoras y equipos de filtración fabricados mediante moldeo por inyección suelen llevar una marca grabada en el interior o exterior de la pieza: PP, PE-HD, ABS, PVC, PA-GF, entre otras. Esa pequeña inscripción, a menudo ignorada, vale más que media hora de opiniones en internet. Sin identificar el material, soldar es apostar. Y apostar con presión hidráulica cerca nunca ha sido un deporte elegante.
| Material | Uso habitual en piscina | Soldabilidad por aire caliente | Observaciones técnicas |
|---|---|---|---|
| PP Polipropileno | Válvulas, carcasas, tapas, piezas de filtros compactos | Buena, si se usa varilla PP compatible | Muy frecuente en piezas inyectadas. Sensible a oxidación superficial y envejecimiento UV. |
| PE-HD Polietileno alta densidad | Depósitos, algunos filtros, elementos auxiliares | Buena, pero requiere limpieza rigurosa | Baja energía superficial. No acepta bien muchos adhesivos; la soldadura suele ser mejor opción. |
| PVC-U PVC rígido | Tuberías, accesorios, algunas carcasas o componentes | Correcta, con control de temperatura | Si se sobrecalienta puede liberar humos irritantes. Ventilación obligatoria. |
| ABS | Tapas, prefiltros, piezas técnicas | Moderada a buena | Puede deformarse con exceso de calor. Hay que trabajar con paciencia. |
| PA-GF Poliamida con fibra de vidrio | Impulsores, soportes, piezas reforzadas | Difícil o poco recomendable | La fibra mejora rigidez, pero complica la soldadura y reduce continuidad de unión. |
| PRFV Poliéster reforzado con fibra de vidrio | Filtros laminados, depósitos grandes | No es termoplástico soldable por aire caliente | Se repara con técnicas de laminado, resina y fibra, no con varilla termoplástica. |
Regla de oro: la varilla de aporte debe ser del mismo material que la pieza. PP con PP, PE con PE, PVC con PVC. Mezclar plásticos “porque funden parecido” es como ponerle ruedas de bicicleta a una furgoneta: puede parecer ingenioso durante diez segundos.
Cuándo se puede reparar una grieta en una depuradora de piscina
La pregunta correcta no es “¿se puede soldar?”. Casi todo se puede calentar hasta que huele raro. La pregunta seria es: ¿esa reparación será segura, duradera y justificable?
En equipos de piscina, la presión habitual de trabajo puede moverse aproximadamente entre 0,6 y 1,5 bar en muchas instalaciones residenciales, aunque puede ser mayor según bomba, pérdida de carga, filtro sucio, altura manométrica y configuración hidráulica. Una presión aparentemente modesta ejerce fuerzas considerables sobre tapas, uniones y paredes. En una tapa de prefiltro o un cuerpo de filtro, cada centímetro cuadrado recibe empuje. Y el plástico, si está fatigado, escucha ese empuje como una puerta vieja escucha el viento.
Reparaciones razonables con soldador de aire caliente
- Grietas pequeñas en zonas no críticas y de baja solicitación mecánica.
- Fisuras externas en carcasas auxiliares sin deformación visible.
- Roturas en soportes, pestañas o tapas que no soportan presión directa importante.
- Pequeños poros o defectos en piezas de PP o PE-HD accesibles por ambos lados.
- Reparación provisional en temporada, siempre que se informe del riesgo y se planifique sustitución si procede.
Casos donde conviene sustituir la pieza
- Grietas largas en el cuerpo principal de un filtro presurizado.
- Fisuras alrededor de roscas, abrazaderas, bridas, cierres o puntos de alta tensión.
- Carcasas deformadas, abombadas o blanqueadas por fatiga del plástico.
- Depuradoras que trabajan cerca de la presión máxima indicada por el fabricante.
- Piezas expuestas a rotura súbita: tapas transparentes de prefiltro, vasos de filtro, cuerpos de bomba.
- Equipos sin marcado de material o con plástico muy degradado por UV y cloro.
Advertencia profesional ⚠️: una reparación soldada en una pieza presurizada no devuelve necesariamente la certificación ni la resistencia original del fabricante. En componentes críticos, la soldadura puede detener una fuga, pero no borrar años de fatiga. La piscina agradece el ahorro; la física, no siempre.
Cómo elegir un soldador de plástico por aire caliente para depuradoras
Un buen equipo no es solo una pistola caliente. Para reparar grietas en depuradoras de inyección hace falta control térmico, caudal de aire estable y boquillas adecuadas. La herramienta debe obedecer, no improvisar.
Características recomendables
- Regulación precisa de temperatura, idealmente entre 40 °C y 650 °C.
- Control de caudal de aire, porque no todos los plásticos ni espesores toleran el mismo soplado.
- Boquillas intercambiables: redondas, rápidas para varilla, de punteo y de ranura.
- Potencia suficiente, habitualmente entre 1.500 y 2.300 W para trabajos técnicos.
- Estabilidad térmica, especialmente en reparaciones largas.
- Ergonomía: una reparación fina en una carcasa curva puede durar más de lo que el optimismo prometía.
- Disponibilidad de varillas PP, PE-HD, PVC-U o ABS en diámetros habituales de 3 a 5 mm.
| Plástico | Temperatura orientativa de trabajo en el material | Varilla de aporte | Riesgo principal |
|---|---|---|---|
| PP | 260-320 °C | PP redonda o triangular | Falta de fusión si se trabaja frío; oxidación si se sobrecalienta. |
| PE-HD | 260-310 °C | PE-HD | Unión débil por contaminación superficial. |
| PVC-U | 250-300 °C | PVC rígido | Degradación y humos irritantes por exceso de calor. |
| ABS | 300-350 °C | ABS | Deformación local, burbujeo o quemado. |
Las temperaturas son orientativas. La temperatura seleccionada en la máquina puede diferir de la temperatura real en la superficie por distancia, boquilla, caudal, viento y masa térmica de la pieza. Siempre conviene hacer una prueba en una zona oculta o en material de descarte.
Procedimiento profesional para soldar una grieta en plástico inyectado
La soldadura empieza mucho antes de encender la máquina. Empieza con el diagnóstico. En una ocasión vi una tapa de prefiltro soldada con una dedicación casi artística, cordón limpio, acabado fino, una pequeña escultura del empeño humano. El problema era que la junta tórica estaba aplastada y la tapa ni siquiera era la causa principal de la fuga. Hermoso trabajo. Inútil, pero hermoso. A veces el oficio consiste en saber no hacer.
1. Parar, aislar y despresurizar
Apaga la bomba, bloquea cualquier arranque automático y cierra válvulas si la instalación lo permite. Abre purgadores o válvulas de alivio para eliminar presión. En piscinas con automatización, relojes programadores o control domótico, no basta con pulsar “off” y confiar en la buena educación del sistema.
- Desconecta alimentación eléctrica si vas a trabajar cerca de bomba o cuadro.
- Verifica ausencia de presión en filtro y tuberías.
- Drena el componente si contiene agua.
2. Identificar el material
Busca el marcado de reciclaje o abreviatura técnica. Si no existe, se puede hacer una identificación aproximada por densidad, tacto, olor controlado en muestra pequeña o comportamiento al corte, pero en entorno profesional lo razonable es comparar con documentación del fabricante. No todas las piezas negras son PP, no todas las grises son PVC y no todo lo que brilla es reparable.
3. Evaluar la grieta
Observa longitud, dirección, ramificaciones y zona de origen. Una grieta radial alrededor de una rosca indica tensión mecánica. Una fisura longitudinal en un cuerpo cilíndrico presurizado puede ser señal de fatiga estructural. Un pequeño corte en una pestaña quizá sea reparable. El contexto manda.
- Si la grieta crece al presionar ligeramente, mala señal.
- Si el plástico aparece blanquecino alrededor, puede haber deformación por esfuerzo.
- Si la zona está quebradiza, la soldadura agarrará sobre un material enfermo.
4. Limpiar sin contaminar
La limpieza es decisiva. Cloro, sal, grasas, algicidas, protectores solares y biofilm forman una película traicionera. Se debe lavar con agua, secar completamente y desengrasar con un producto compatible. En PP y PE-HD, el raspado superficial justo antes de soldar mejora la unión porque elimina la capa oxidada.
Consejo de taller 🛠️: evita disolventes agresivos si no conoces el plástico. Algunos pueden microfisurar ABS o atacar materiales sensibles. Mejor una limpieza gradual y prueba previa.
5. Preparar la grieta: ranura en V y taladros de parada
Para que la soldadura penetre, la grieta no debe quedar como una línea cerrada. Se abre una ranura en V con fresadora, cuchilla, rascador o herramienta rotativa, normalmente con un ángulo aproximado de 60 a 90 grados según espesor. En extremos de grieta puede realizarse un pequeño taladro de parada para reducir la propagación, siempre que la geometría lo permita.
Esta fase parece destructiva: agrandar una grieta para repararla. Es una antítesis muy de taller. Hay que herir un poco más para curar mejor.
6. Puntear antes de soldar
Con una boquilla fina se puntea la grieta para estabilizar los bordes. No se busca todavía rellenar, sino fijar. En piezas curvas o tensionadas, este paso evita que el material se abra mientras se aplica calor.
7. Aplicar cordón de raíz
El cordón de raíz es la primera unión real. Se calienta la base de la ranura y la varilla de aporte hasta que ambas superficies se vuelven brillantes y ligeramente pastosas, sin quemarse. La presión sobre la varilla debe ser constante. Si la varilla se queda redonda y simplemente se apoya encima, no hay soldadura: hay decoración.
8. Rellenar y reforzar
En espesores mayores, se aplican varios cordones. Puede añadirse una segunda pasada transversal o una placa de refuerzo del mismo material cuando la pieza lo permite. En componentes sometidos a presión, los refuerzos deben diseñarse con cuidado para no crear nuevas concentraciones de tensión.
9. Enfriar sin prisa
No conviene enfriar con agua. El enfriamiento brusco introduce tensiones internas. Deja que la pieza vuelva a temperatura ambiente lentamente, como pan recién sacado del horno que necesita asentarse antes de cortarlo.
10. Inspección y prueba hidráulica
Una vez fría, revisa visualmente el cordón: debe presentar continuidad, sin poros, burbujas, zonas quemadas ni falta de fusión en bordes. Después, realiza una prueba de estanqueidad progresiva. Primero sin presión o con baja carga. Luego, si procede, con presión de trabajo. Nunca pongas la cara frente a una tapa, unión o carcasa durante una prueba. Parece una obviedad, hasta que deja de serlo.
La grieta puede ser el síntoma: presión, caudal y golpes de ariete
Reparar una grieta sin entender por qué apareció es como vaciar un barco con una taza mientras alguien sigue taladrando el casco. En depuradoras de piscina, muchas fisuras nacen de problemas hidráulicos: presión excesiva, filtros colmatados, válvulas mal posicionadas, tuberías subdimensionadas o bombas demasiado potentes.
Factores hidráulicos que favorecen grietas
- Filtro sucio: aumenta la presión en el manómetro y carga el cuerpo del filtro.
- Retornos obstruidos: boquillas cerradas o tuberías con restricción elevan la presión.
- Bomba sobredimensionada: más caudal no siempre significa mejor filtración; a veces solo significa más castigo.
- Golpes de ariete: cierres rápidos de válvulas o arranques bruscos pueden generar picos de presión.
- Aire atrapado: bolsas de aire en filtro o circuito alteran el funcionamiento y provocan esfuerzos anómalos.
- Válvula selectora dañada: una posición incorrecta puede someter piezas a esfuerzos no previstos.
Un manómetro sano es un narrador honrado. Si antes marcaba 0,8 bar y ahora marca 1,4 bar con el mismo régimen de bomba, algo ha cambiado. Puede ser suciedad en el medio filtrante, arena apelmazada, cartucho saturado, incrustación calcárea o una válvula parcialmente cerrada. Ignorarlo y soldar la grieta es pedirle al plástico que siga siendo mártir.
Dato práctico 📊: después de una reparación, registra la presión limpia del sistema. Ese valor será la referencia. Si sube de forma significativa tras días o semanas, toca lavar, limpiar cartucho, revisar caudal o investigar restricciones.
Química del agua: el enemigo silencioso del plástico
La química del agua no solo afecta al bañista y al revestimiento. También afecta a juntas, tapas, carcasas y componentes plásticos. Un agua mal equilibrada puede acelerar envejecimiento, endurecer elastómeros, favorecer incrustaciones y elevar pérdidas de carga.
El índice de saturación, usado para valorar si el agua tiende a ser corrosiva o incrustante, no “rompe” una carcasa de PP por sí solo. Pero un agua incrustante puede formar depósitos en filtros, intercambiadores, tuberías y elementos internos, aumentando presión. Un agua agresiva, por su parte, puede castigar componentes metálicos y juntas, generando otros problemas. Todo está conectado, aunque a veces la piscina finja ser una suma de piezas independientes.
Parámetros que conviene vigilar
- pH: normalmente entre 7,2 y 7,6 en piscinas convencionales.
- Alcalinidad: ayuda a estabilizar el pH; valores muy bajos generan oscilaciones.
- Dureza cálcica: relevante para evitar aguas demasiado incrustantes o agresivas.
- Cloro libre: el exceso sostenido, especialmente con pH bajo, acelera envejecimiento de algunos materiales.
- Ácido cianúrico: niveles altos reducen eficacia del cloro y llevan a sobredosificaciones.
- Salinidad: en piscinas salinas, controlar según especificación del clorador y materiales instalados.
También importa la radiación solar. Muchos plásticos incorporan estabilizantes UV, pero no son inmortales. El sol de agosto cae sobre una carcasa como una lupa antigua sobre papel: despacio, sin ruido, con perseverancia.
Seguridad: calor, electricidad, presión y humos
El cuarto técnico de una piscina reúne una pequeña asamblea de riesgos: agua, electricidad, presión, productos químicos y herramientas calientes. Una democracia complicada. Antes de soldar plástico en una depuradora, conviene ordenar el escenario.
Precauciones imprescindibles
- Trabaja con el equipo hidráulico sin presión.
- Desconecta la bomba y evita arranques automáticos por programador, relé o sistema domótico.
- Comprueba el correcto funcionamiento del interruptor diferencial y protecciones eléctricas.
- No uses soldadores eléctricos en zonas encharcadas.
- Ventila bien, especialmente al trabajar con PVC, ABS o plásticos desconocidos.
- Usa guantes resistentes al calor, gafas de protección y mascarilla adecuada si hay humos.
- No calientes piezas que hayan contenido productos químicos sin limpieza previa.
Atención con el PVC: si se degrada por exceso de temperatura puede emitir gases irritantes. No se debe quemar el material. La soldadura correcta funde; no carboniza.
Errores frecuentes al reparar grietas en depuradoras de piscina
Los errores en soldadura plástica suelen tener una cualidad cruel: algunos se ven bonitos durante la entrega del trabajo y fracasan cuando la instalación vuelve a funcionar. El cordón brillante puede ser una mentira con buen peinado.
- No identificar el plástico: usar varilla PP sobre PE o ABS sobre PVC genera uniones débiles.
- Soldar sobre humedad: el vapor crea poros y mala adherencia.
- No abrir ranura: tapar la grieta por encima no restaura penetración.
- Exceso de temperatura: quema, burbujea y degrada el material.
- Temperatura insuficiente: la varilla queda pegada superficialmente, no fusionada.
- No eliminar la causa: si la presión sigue alta, la grieta volverá o aparecerá otra.
- Probar a presión de golpe: la prueba debe ser gradual y controlada.
- Reparar piezas críticas sin informar al cliente: una soldadura no siempre equivale a garantía estructural.
Soldadura, adhesivos epoxi o sustitución: comparación práctica
| Solución | Ventajas | Limitaciones | Uso recomendado |
|---|---|---|---|
| Soldadura por aire caliente | Fusión real del termoplástico, buena resistencia si se ejecuta bien, útil en PP y PE | Requiere material compatible, técnica y acceso a la grieta | Fisuras reparables en piezas termoplásticas no excesivamente fatigadas |
| Adhesivo epoxi | Fácil de aplicar, rellena, útil como sellado puntual | Adhiere mal sobre PE y PP sin tratamiento; puede despegarse con presión y humedad | Reparaciones menores, soportes, zonas sin presión o como solución temporal |
| Sustitución de pieza | Recupera diseño original, mayor seguridad, evita recaídas | Mayor coste inicial, disponibilidad de repuesto | Carcasas presurizadas, tapas críticas, grietas extensas o plástico envejecido |
La sustitución parece la opción menos romántica. También suele ser la más honesta. Reparar tiene belleza cuando prolonga la vida útil de una pieza con seguridad; se vuelve terquedad cuando intenta resucitar un componente agotado. Hay una diferencia fina, pero en el cuarto técnico se escucha muy clara.
Checklist profesional antes de aceptar una reparación con soldador de plástico
- ¿La pieza está claramente identificada como PP, PE-HD, PVC-U o ABS?
- ¿La grieta está en una zona de baja o moderada tensión?
- ¿No hay deformación, abombamiento ni degradación general?
- ¿La presión de trabajo está dentro del rango normal del equipo?
- ¿El filtro, cartucho o medio filtrante están limpios?
- ¿La bomba es adecuada para el filtro y la instalación?
- ¿Existe acceso suficiente para preparar ranura y aplicar cordón correcto?
- ¿Se puede probar la reparación de forma segura?
- ¿El cliente entiende que una soldadura en pieza presurizada puede ser una reparación limitada?
Recomendaciones para alargar la vida de una depuradora de plástico inyectado
La mejor soldadura es la que nunca hace falta. Suena a frase de manual aburrido, pero tiene algo de verdad doméstica. Cuidar una depuradora no exige heroicidades: exige constancia.
- Lava el filtro cuando la presión suba respecto al valor limpio indicado por el fabricante o por la lectura de referencia.
- No cierres válvulas de impulsión con la bomba en marcha salvo que el sistema esté diseñado para ello.
- Protege equipos expuestos al sol directo mediante caseta ventilada o cubierta adecuada.
- Revisa juntas tóricas y lubrícalas con grasa compatible, normalmente silicona específica para piscina.
- No aprietes tapas y racores como si fueran tornillos de puente. El plástico tiene memoria, pero también resentimiento.
- Mantén pH, alcalinidad, dureza y desinfectante dentro de rangos adecuados.
- Evita que la bomba trabaje en seco; el calor generado deforma piezas y daña sellos.
- Comprueba el manómetro: si siempre marca cero, no es tranquilidad; quizá es ceguera.
Preguntas frecuentes sobre soldadores de plástico por aire caliente en depuradoras
¿Se puede reparar cualquier grieta de una depuradora con aire caliente?
No. Solo tiene sentido en plásticos termoplásticos compatibles y en zonas donde la reparación no comprometa la seguridad. En cuerpos presurizados, tapas críticas o piezas muy fatigadas, suele ser más prudente sustituir.
¿Qué varilla debo usar para soldar una carcasa de polipropileno?
Debe usarse varilla de PP, preferiblemente del mismo tipo o compatible con la formulación de la pieza. La compatibilidad entre material base y aporte es esencial para lograr fusión real.
¿Sirve una pistola de calor convencional?
Para trabajos exigentes, no es lo ideal. Una pistola de calor doméstica puede calentar, pero suele carecer de boquillas, control fino de caudal y estabilidad térmica. Un soldador profesional de plástico por aire caliente ofrece mayor precisión.
¿Es mejor soldar o usar epoxi?
Depende del material y la función de la pieza. En PP y PE-HD, muchos adhesivos se adhieren mal. La soldadura por aire caliente suele ser técnicamente superior si se ejecuta correctamente. En zonas sin presión, un epoxi adecuado puede servir como reparación menor o provisional.
¿Puedo soldar una tapa transparente de prefiltro?
No suele ser recomendable. Las tapas transparentes pueden estar fabricadas en policarbonato, SAN u otros materiales con requisitos específicos, y además soportan presión y vacío. Si hay fisuras, lo más seguro es sustituir la tapa y revisar junta, apriete y condiciones de trabajo.
¿La reparación quedará igual de fuerte que la pieza original?
No necesariamente. Una soldadura bien hecha puede ser resistente, pero la pieza original fue diseñada y fabricada bajo condiciones controladas. Si el plástico está envejecido, deformado o sometido a tensión, la reparación puede ser solo parcial o temporal.
Mirar la grieta como mira un técnico, no como mira la prisa
Un soldador de plástico por aire caliente puede ser una herramienta excelente para reparar grietas en depuradoras de piscina de plástico inyectado. Permite intervenir sobre PP, PE-HD, PVC-U o ABS con una precisión que ningún parche apresurado puede igualar. Pero la herramienta no piensa. El criterio sí.
Antes de fundir una varilla, hay que leer la instalación: presión, caudal, material, edad de la pieza, química del agua, exposición solar, vibraciones, historial de averías. La grieta visible es solo la frase final de una conversación más larga entre hidráulica, temperatura, química y tiempo.
Reparar bien es un acto de equilibrio: economía frente a seguridad, oficio frente a improvisación, paciencia frente a urgencia. Y en esa tensión vive el verdadero trabajo profesional. Porque una depuradora puede perder agua por una fisura diminuta, sí; pero una instalación pierde confianza por reparaciones hechas sin juicio. Ahí está la diferencia entre calentar plástico y resolver un problema. 🔩🏊♂️